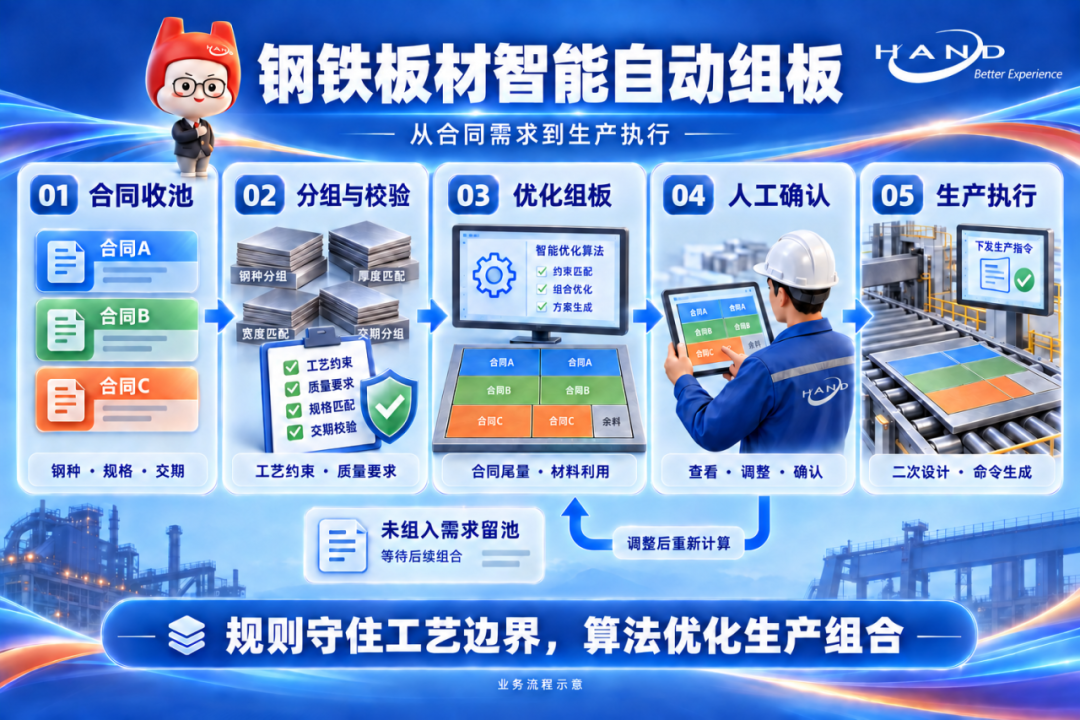

在 AI 时代,大模型、智能体和智能应用如何快速落地融入企业提质增效受到广泛的关注。 工业企业尤其是制造企业流程长、业务场景复杂,在工业 AI 智能化落地难度尤其大。 制造企业的管理团队焦虑的核心关注点之一: AI 能不能进入工艺、设备、质量和生产现场解决一个个具体问题优化提升工艺质量 汉得深耕制造领域近30年,积累大量制造业客户和行业场景。 依托「得·灵」企业级 AI 产品/服务体系,基于企业级 PaaS 平台 H-ZERO 构建的智能制造 HCMs 协同平台,我们把工业数据、业务流程和 AI 模型连接起来,帮助企业构建高效、可靠、可闭环的工业 AI 行业垂类模型和应用。 这个专题希望通过一系列工业 AI 真实场景落地案例,把我们在工业 AI 落地中的经验、想法和方法呈现出来,为更多制造企业提供参考。 “工业 AI 实战”专题通过真实工业场景,分享汉得在智能化落地中的经验、思考和方法。前两篇关注还原炉工艺预警与电芯容量预测,这一篇,我们走进钢材制造中的关键环节: 智能自动组板以工艺规则与多目标优化统筹合同需求、材料利用和生产约束 从合同需求到生产执行 汉得钢材智能自动组板大模型 一张交付给客户的钢板,在进入轧制之前,就已经涉及一系列复杂的生产决策。 客户按钢种、厚度、宽度、长度和数量订货,工厂则需要把这些需求组织成可生产的板坯及轧制切分方案。 一块板坯可以按设计轧制切分成多张合同钢板;哪些合同能够组合、需要多大的板坯、轧制切分后会剩下多少材料,都需要提前计算。 这就是钢材组板要解决的问题。它看起来像是在做“拼图”,但每一块“拼图”都带着工艺条件: ◈ 有的热处理要求不同,有的探伤方式不同,有的必须单独取样 ◈ 即使尺寸能够拼在一起,也未必能在同一套生产条件下完成制造 组板人员还要同时考虑材料利用与合同交付。当前这张大板组合得很紧凑,剩下的几张合同钢板却可能难以继续配组;为了多消化一些合同尾量,另一个方案又可能留下更多余材。 当合同数量增加、规格更加分散时,人工需要反复筛选、核对、试算和调整。经验越丰富,越能识别其中的取舍,但也越难把所有组合逐一比较。 围绕钢铁板材制造中的自动组板需求,汉得将合同数据、工艺基准、组板规则与优化求解连接起来,构建钢材智能自动组板大模型(ISP,Intelligent Steel Plate Auto Assembly Model)。 ✅ 让系统承担大量验证计算,智能自动生成组板方案 ✅ 让业务人员集中精力判断优先级、处理例外并确认生产方案 ▲钢铁板材智能自动组板业务流程示意图 合同分组 先理清哪些需求可以一起生产 自动组板的第一步,是建立有业务边界的合同池。 系统按产线条件筛选合同,结合钢种、厚度、宽度形成分组,再根据客户、到站、交期等条件组织组内优先顺序。产线与板坯断面的对应关系、产品规格限制,也一并进入计算范围。 这一步直接影响后续方案质量。同一客户的合同尽量安排在同一产线,特殊钢种的小批量需求尽量集中处理,都是生产组织中需要考虑的因素。 对于不同厚度、不同宽度的合同,能否组合还要继续核对公差和组板方式。例如,厚度存在差异时,需要检查允许厚度范围是否有符合工艺要求的交集。尺寸相近,并不意味着可以直接合并。 通过合同分组,分散的订单需求被转化成具有明确规则和优先级的计算对象,为后续求解建立基础。 规则校验 把现场工艺转成计算边界 一份组板方案能够进入生产,首先要满足制造条件。 板坯压下比是否满足合同要求,可轧制宽度和目标长度是否处于设备允许范围,板坯长度能否满足加热炉限制,这些条件共同决定方案是否可行。 质量要求同样需要逐项核对。组合合同的热处理模式与保温目标温度需要匹配,超声探伤方式和时期需要兼容;特定取样要求的合同,则需要按规则单独组板。 这些分散在工艺基表、合同属性和现场经验中的条件,被转化为系统可以执行的校验规则。校验不通过时,系统给出相应提示,供业务人员定位和处理。 ❓ 工艺规则决定哪些方案可以进入比较 ❓ 优化目标决定可行方案之间如何取舍 质量与设备限制作为计算边界,贯穿组板过程。这也是工业智能应用对行业知识的依赖所在: 算法需要准确得工艺条件才能计算出现场真正用得上的结果 多目标优化 在合同尾量与材料利用间找更优解 满足约束后,系统还要回答: 多个可行方案,应该选择哪一个? 自动组板需要同时关注几类目标。合同尾量反映还有多少需求未被组入方案;组合板长度、宽度与目标尺寸的差异,反映尺寸匹配情况;长度和宽度方向的余材,则关系到材料利用。 这些目标并不总能同步改善。 例如,一个方案组入了更多合同钢板,却可能留下较多余材;另一个方案材料利用更充分,但尚未组入的合同需求更多。业务人员需要结合当次任务,明确尾量清理与材料利用等目标的优先级。 方案通过目标和权重设置,将这种取舍转化为可计算的评价方式。求解器结合组板规则,在设定的运行时间和计算规模内搜索、比较候选组合,返回组板结果及对应评价指标。 同时,系统还需要计算必要板坯尺寸、重量等参数,并区分轧制收得率与命令收得率。后者关注合同钢板总重量与相应板坯重量的关系,有助于从订单交付角度评价材料利用。 自动组板的核心,是把原本依赖多次人工试算的方案比较,转化为有约束、有目标、有评价依据的计算过程。 在这一场景中,承担核心求解任务的是工艺规则与运筹优化算法。 分轮处理 让零散尾量继续寻找组合机会 一轮组板完成后,仍可能有部分合同钢板未能形成满足要求的组合。 如果只评价已经组好的大板,就容易忽略这些剩余需求。它们还需要进入后续生产安排,继续寻找匹配机会。 钢材智能自动组板大模型(ISP)设计了分轮组板机制: 第一轮按合同分组和组板方式进行组合 对于尚未成型的组合及剩余需求,再按规则进入第二轮计算,尝试异宽组合等适用方式 相关策略还可以设置是否启用第二轮,以及指定长、超投等业务参数。 经过计算仍无法完成组板的需求,继续保留在合同池中,等待后续处理。 这样,方案评价覆盖了已组板结果与未组入需求,帮助业务人员看到整个任务的完成情况,并针对尾量继续调整。 人机协同 让计算结果进入生产流程 工业智能应用的价值,最终要通过生产动作体现。 在系统衔接上,MES 向独立部署的算法服务传入合同子板数据、基表数据,以及本次运行的目标、权重和参数;算法服务完成计算后,将组合结果与评价指标返回 MES。 业务人员可以查看组板结果,进行调整、确认或解散。确认后的结果再衔接试样添加、二次设计和命令生成,进入后续生产组织。 这一过程保留了清晰的职责分工: 系统负责规则校验、组合计算和结果展示 业务人员负责业务取舍、例外处理与最终确认 从合同收池、算法求解,到结果确认和命令生成,自动组板成为 MES 业务流程中的一个环节。计算结果由此具备了进入现场执行的路径。 从组板经验 走向可复用的工业优化能力 钢铁板材自动组板场景,呈现了工业智能化的另一类重要问题: 在多种约束下从大量可能组合中选择更合适的生产方案 它的业务价值体现在三个相互关联的方向: ◈ 通过批量校验与方案计算,减少重复筛选和试算 ◈ 通过合同尾量、尺寸及余材的综合评价,支持材料利用与交付需求之间的取舍 ◈ 通过 MES 衔接,让计算结果能够被业务人员确认并转化为生产命令 更深一层,合同分组、工艺基准、组合策略和评价方式逐步沉淀到系统中,使现场经验成为可以维护、验证和复用的组织能力。 这类应用需要懂工艺,也需要懂生产系统。产线条件如何影响组合,质量要求如何转成约束,结果如何衔接后续设计与执行,每一步都依赖行业知识与实践经验。 依托「得·灵」企业级 AI 产品/服务体系,以及 H-ZERO、HCMs 平台能力,汉得持续探索将适合场景的算法与制造业务连接起来,推动数据、规则、模型和流程协同工作。 从识别工艺异常,到预测产品质量,再到优化生产组合,工业智能化正在进入越来越具体的制造决策。 让现场经验可计算让计算结果可执行是汉得持续推进工业 AI 落地的重要方向 携手汉得,共铸硬核竞争力!


 咨询热线
 业务咨询